

V oblasti kovoobrábania je lisovanie pružinovej ocele dobre zavedený výrobný proces známy svojou efektívnosťou pri výrobe obrovského množstva komponentov. Ako špecializovaný dodávateľ lisovania pružinovej ocele som bol na vlastnej koži svedkom pozoruhodných schopností a prirodzených obmedzení tohto procesu. Cieľom tohto blogu je ponoriť sa do týchto obmedzení a ponúkať informácie pre tých, ktorí zvažujú lisovanie pružinovej ocele pre svoje výrobné potreby.
Obmedzenia súvisiace s materiálom
Pružinová oceľ je svojou podstatou vysoko pevný materiál s vynikajúcou elasticitou. Táto vysoká pevnosť však môže byť počas procesu razenia obojsečným mečom. Jednou z hlavných výziev je vysoká úroveň napätia potrebná na deformáciu materiálu. Keď sa pokúšame tvarovať pružinovú oceľ, často čelíme zvýšenému opotrebovaniu nástroja. Tvrdá a húževnatá povaha pružinovej ocele znamená, že razidlá sú vystavené extrémnym silám. V priebehu času tieto sily spôsobujú, že sa matrice opotrebúvajú rýchlejšie ako pri mäkších materiáloch. To nielen zvyšuje náklady na údržbu nástrojov, ale môže viesť aj k oneskoreniam výroby, pretože je potrebné opraviť alebo vymeniť matrice.
Ďalším obmedzením súvisiacim s materiálom je možnosť praskania a únavy. Pružinová oceľ má v porovnaní s niektorými inými kovmi relatívne nízku ťažnosť. Ak je počas procesu lisovania deformácia príliš silná alebo rýchlosť deformácie príliš vysoká, materiál môže prasknúť. K tvorbe trhlín môže dôjsť buď počas samotnej lisovacej operácie, alebo sa prejaví v priebehu času, keď je komponent pri konečnom použití vystavený cyklickému zaťažovaniu. Problémom je aj únavové zlyhanie. Opakované cykly namáhania počas lisovania môžu iniciovať mikrotrhliny, ktoré sa môžu zväčšiť a prípadne viesť k poruche lisovaného dielu.
Geometrické obmedzenia
Zložitosť tvarov, ktoré je možné dosiahnuť lisovaním z pružinovej ocele, je trochu obmedzená. Zatiaľ čo lisovanie je schopné produkovať množstvo jednoduchých až stredne zložitých dielov, vytváranie extrémne zložitých geometrií môže byť náročné. Napríklad diely s veľmi hlbokým ťahom alebo ostrými vnútornými rohmi sa ťažko vyrazia z pružinovej ocele.
Operácie hlbokého ťahania pružinovej ocele vyžadujú starostlivú kontrolu toku materiálu a rozloženia napätia. Ak sa s ním nepracuje správne, materiál sa môže zvrásniť, štiepiť alebo môže dôjsť k nerovnomernému riedeniu. Ostré vnútorné rohy predstavujú inú sadu problémov. Vysoké koncentrácie napätia v týchto rohoch môžu spôsobiť praskanie počas procesu lisovania. Navyše dosiahnutie tesných tolerancií v zložitých geometriách je často ťažšie pri lisovaní z pružinovej ocele. Vysoká pevnosť a elasticita materiálu sťažujú dodržanie presných rozmerov, najmä v oblastiach s vysokou úrovňou deformácie.
Obmedzenia súvisiace s procesom
Lisovanie pružinovej ocele je pomerne veľkoobjemový výrobný proces. Nastavenie lisovacích nástrojov a súvisiaceho vybavenia pre nový diel je časovo náročné a nákladné. Pri malosériovej výrobe môžu byť náklady na diel neúmerne vysoké, pretože počiatočné náklady na nastavenie je potrebné amortizovať v rámci relatívne malého počtu jednotiek. Vďaka tomu je lisovanie pružinovej ocele menej ekonomické pri malosériovej výrobe alebo pri výrobe prototypov.
Limitujúcim faktorom môže byť aj rýchlosť procesu razenia. Zatiaľ čo lisovanie môže byť pri jednoduchých dieloch veľmi rýchle, pri práci s pružinovou oceľou môže byť potrebné znížiť rýchlosť, aby sa zabezpečila vysokokvalitná povrchová úprava a zabránilo sa chybám, ako je praskanie. Zložitá povaha deformácie pružinovej ocele znamená, že často sú potrebné nižšie rýchlosti lisovania, aby sa umožnil správny tok materiálu a uvoľnenie napätia.
Obmedzenia povrchovej úpravy
Proces lisovania môže niekedy viesť k povrchovým defektom na častiach z pružinovej ocele. Značky, škrabance a otrepy sú bežné problémy. Značky raznice sú odtlačky zanechané na povrchu dielu raznicou. Tieto značky môžu ovplyvniť estetický vzhľad dielu a v niektorých prípadoch aj jeho funkčnosť. Škrabance sa môžu vyskytnúť počas prenosu dielu medzi rôznymi fázami lisovacej operácie alebo v dôsledku trenia medzi dielom a matricou. Otrepy sú malé, nežiaduce kovové výčnelky, ktoré sa tvoria na okrajoch lisovaného dielu. Odstránenie týchto otrepov pridáva ďalší krok do výrobného procesu, čím sa zvyšuje čas aj náklady.
Porovnanie s inými kovoobrábacími procesmi
Pri porovnaní s procesmi ako naprRezanie plechu laserom, lisovanie pružinovej ocele má svoje obmedzenia. Laserové rezanie môže ponúknuť väčšiu flexibilitu, pokiaľ ide o tvary, ktoré je možné vyrobiť, najmä pre zložité a jedinečné návrhy. Môže tiež poskytnúť veľmi čistý rez s minimálnymi otrepami, čím sa znižuje potreba následného spracovania.
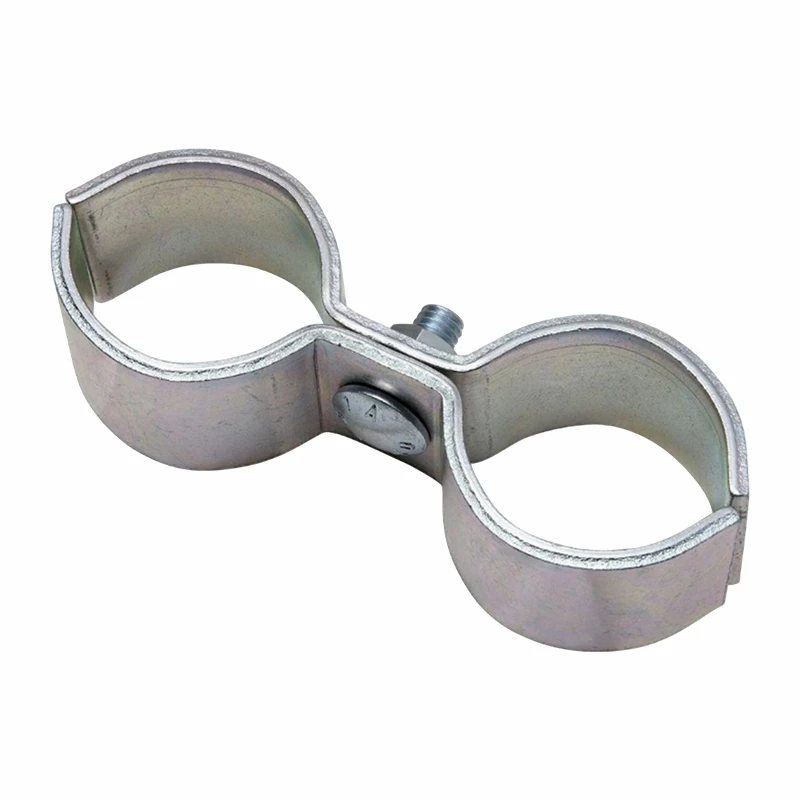
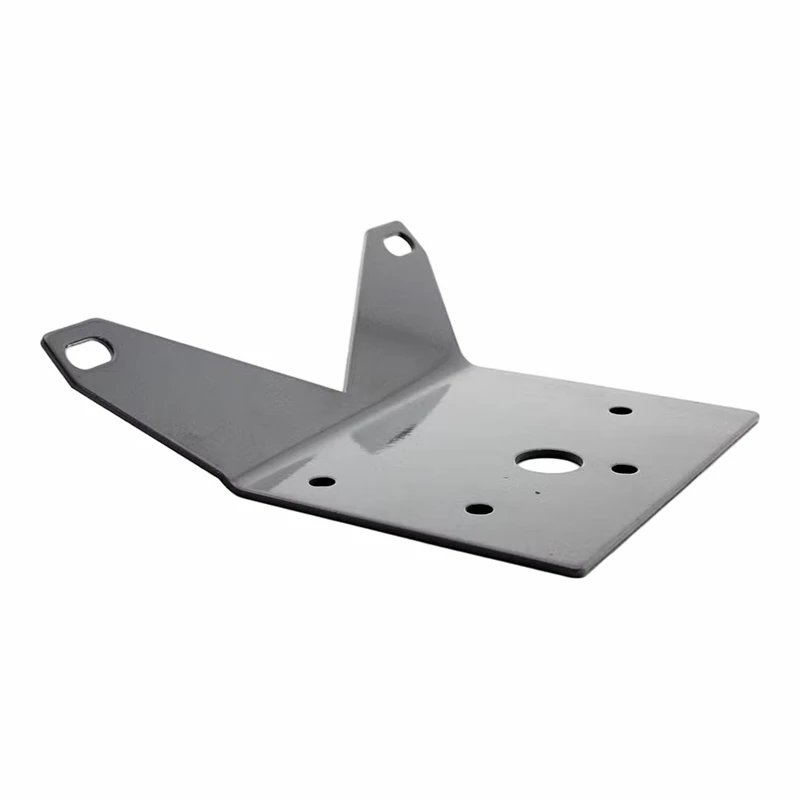
Profesionálna výroba plechutechniky, ako je ohýbanie a zváranie, môžu byť vhodnejšie na vytváranie dielov s vysokým stupňom prispôsobenia a štrukturálnej integrity. Tieto procesy sa dajú lepšie prispôsobiť malosériovej výrobe, pretože si nevyžadujú rozsiahle nastavovacie náklady spojené s lisovaním.
Presná výroba plechumôže dosiahnuť užšie tolerancie a presnejšie geometrie ako lisovanie z pružinovej ocele. Pre aplikácie, kde je rozhodujúca vysoká presnosť, ako napríklad v leteckom alebo lekárskom priemysle, môžu byť lepšou voľbou presné výrobné metódy.
VLisovanie v automobilovom priemysle, zatiaľ čo razenie je široko používané, obmedzenia stále platia. Automobilové diely často vyžadujú kvalitnú povrchovú úpravu a veľmi presné geometrie. Výzvy lisovania pružinovej ocele z hľadiska povrchovej úpravy a geometrickej zložitosti musia byť starostlivo zvládnuté, aby sa splnili prísne priemyselné normy.
Výroba prázdneho plechumôže ponúknuť väčšiu flexibilitu, pokiaľ ide o výber materiálu a dizajn dielov. Môže sa použiť na vytváranie polotovarov, ktoré je možné ďalej spracovávať na finálny diel, čím sa možno vyhnúť niektorým obmedzeniam priameho lisovania pružinovej ocele.
Záver a výzva na akciu
Napriek svojim obmedzeniam zostáva lisovanie pružinovej ocele hodnotným výrobným procesom, ktorý ponúka vysokorýchlostnú výrobu a nákladovú efektívnosť pre veľkoobjemové objednávky. V našej spoločnosti máme rozsiahle skúsenosti s navigáciou v týchto obmedzeniach, aby sme mohli dodávať vysokokvalitné lisované diely z pružinovej ocele.
Ak uvažujete o použití lisovania z pružinovej ocele pre vaše výrobné potreby, odporúčame vám kontaktovať nás pre podrobnú diskusiu. Náš tím odborníkov môže posúdiť vaše požiadavky, poskytnúť prehľad o tom, či je pre vás lisovanie pružinovej ocele tou správnou voľbou, alebo v prípade potreby navrhnúť alternatívne procesy. Zaviazali sme sa pomôcť vám nájsť nákladovo najefektívnejšie a najefektívnejšie riešenie pre váš projekt. Obráťte sa na nás pre profesionálnu a personalizovanú konzultáciu.
Referencie
-Príručka ASM, zväzok 14B: Kovoobrábanie: Formovanie plechov, ASM International.
- Výrobné inžinierstvo a technológia, S. Kalpakjian a SS Schmid, Pearson Education.